


Zento Trilium Metal Tech Co., Ltd. er einn af leiðandi framleiðendum og birgjum iðnaðarvélastöðva í Kína. Velkomið að kaupa varanlegar iðnaðarvélastöðvar í lausu sem framleiddar eru í Kína hér frá verksmiðjunni okkar. Ef þú hefur einhverjar fyrirspurnir um sérsniðna þjónustu skaltu ekki hika við að senda okkur tölvupóst.
Vöruyfirlit

Geysimikill soðinn vélargrunnur búinn til úr þykkri stálplötu og burðarhlutum á 30.000W leysiskurðar- og vélfærasuðulínum okkar í Dehong aðstöðunni.
Þessar undirstöður veita stífan grunn fyrir stimplunarpressur fyrir iðnaðarvélar, sprautumótunarvélar, CNC vélar og pökkunarbúnað.
Við framleiðum undirstöður fyrir vélasmiðir, sjálfvirknisamþættara og verksmiðjur fyrir endanotendur.
Verkfræðigreinin er titringsdeyfing, nákvæmni jöfnun og samþætting kælivökva-/flísstjórnunareiginleika - vegna þess að vél sem hristir, snýr eða flæðir yfir gólfið er framleiðslumartröð.
Framleiðsluferli og búnaður
Byggja grunn framleiðslunnar
Vélagrunnur er viðmótið milli nákvæmnivélar og ófullkomins verksmiðjugólfs. Það hlýtur að veranógu stíftað viðhalda jafnvægi,nógu þungurað draga úr titringi, oghannað fyrir óreiðu-kælivökva, flís og spæni.
Skref 1: Skurður og undirbúningur plötunnar
Toppplötur, hliðarveggir og innri rif eru skorin úrþykk stálplataá okkar30.000W laserskurðarkerfi. Laserinn klippir öll lögun-festingargöt, aðgangsop, jafna fótavasa-í einni uppsetningu, sem tryggir samkvæmni í vídd. Fyrir mjög stóra undirstöður notum viðlogaskurðurmeð vinnsluhleðslu, og klára síðan mikilvæga fleti.
Skref 2: Suðu og streitulosun
Grunnurinn erfesta-soðiðá stóru suðuplöturnar okkar með því að nota okkarTM1800 suðuvélmenniog færir handsuðumenn fyrir flóknar samskeyti. Við notumCO2 suðufyrir djúpt í gegn á þykkum hlutum.Röð suðu er mikilvæg-við soðum frá miðju og út á víxl, til að jafna rýrnun og lágmarka bjögun.
Eftir suðu er grunnurinnstreituléttí iðnaðarofninum okkar. Þetta skref erskyldafyrir vélabotninn mun ólétt suðuálag valda því að grunnurinn breytist í margra mánaða hitauppstreymi frá notkun vélarinnar.
Skref 3: Vinnsla eftir suðu
Soðið botninn er festur á okkargantry mill (X2018A), ogefsta festingarflöturinn er vélaður flaturog samsíða grunnfótum. Við vélum líka hvaðadatumbrúnir, T-rauf eða festingargötsem krefjast nákvæmrar staðsetningu. Fyrir undirstöður of stóra fyrir gantry mill okkar, notum viðflytjanlegur vinnslubúnaðureða samræma við samstarfsaðila verslanir.
Skref 4: Sameining kælivökva og flísstjórnunar
Fyrir vélar, samþættum viðhallandi yfirborð(lágmark 3 gráðu halla) sem beina kælivökva að söfnunarkerum. Trog eru soðin vatnsþétt og lekaprófuð. Við getum líka búið tilspónaskúffursem renna út til að auðvelda þrif.
Ábyrgðarhöfuðverkur vélasmiðs: Málið um snúna grunninn
CNC vélasmiður stóð frammi fyrir vandamálum við að stilla sviðið á mörgum vélum. Jöfnun snælda við borð myndi reka eftir uppsetningu og krefjast dýrra þjónustukalla. Orsakagreining rakti vandamálið tilsnúið í soðið vélarbotninn-botninn hafði verið soðinn en ekki álagsléttur eða rétt vélaður.
Lausnin okkar:Sérhver vélastöð sem við byggjum erlétt á streitu, síðan vélknúin. Við sannreynum flatneskju og samsvörun á CMM okkar og bjóðum upp áskoðunarskýrslumeð hverri stöð. Jöfnunarvandamál vélasmiðsins hurfu.
Titringsdempun fyrir nákvæma vinnslu:
Fyrir hánákvæmar vélar (kvörn, keilubor) bjóðum við upp áfjölliða steypufyllinginni í grunnholinu. Steinsteypan bætir massa og gefurframúrskarandi titringsdeyfing-mikilvægt til að ná fínni yfirborðsáferð. Við getum líka hannaðdempun á bundnu lagiinn í grunnbygginguna (seigið teygjanlegt lag fest á milli stálplötur) fyrir hámarks dempunarafköst.
Gæðaeftirlit og vottun
Staðfesting á stærð:
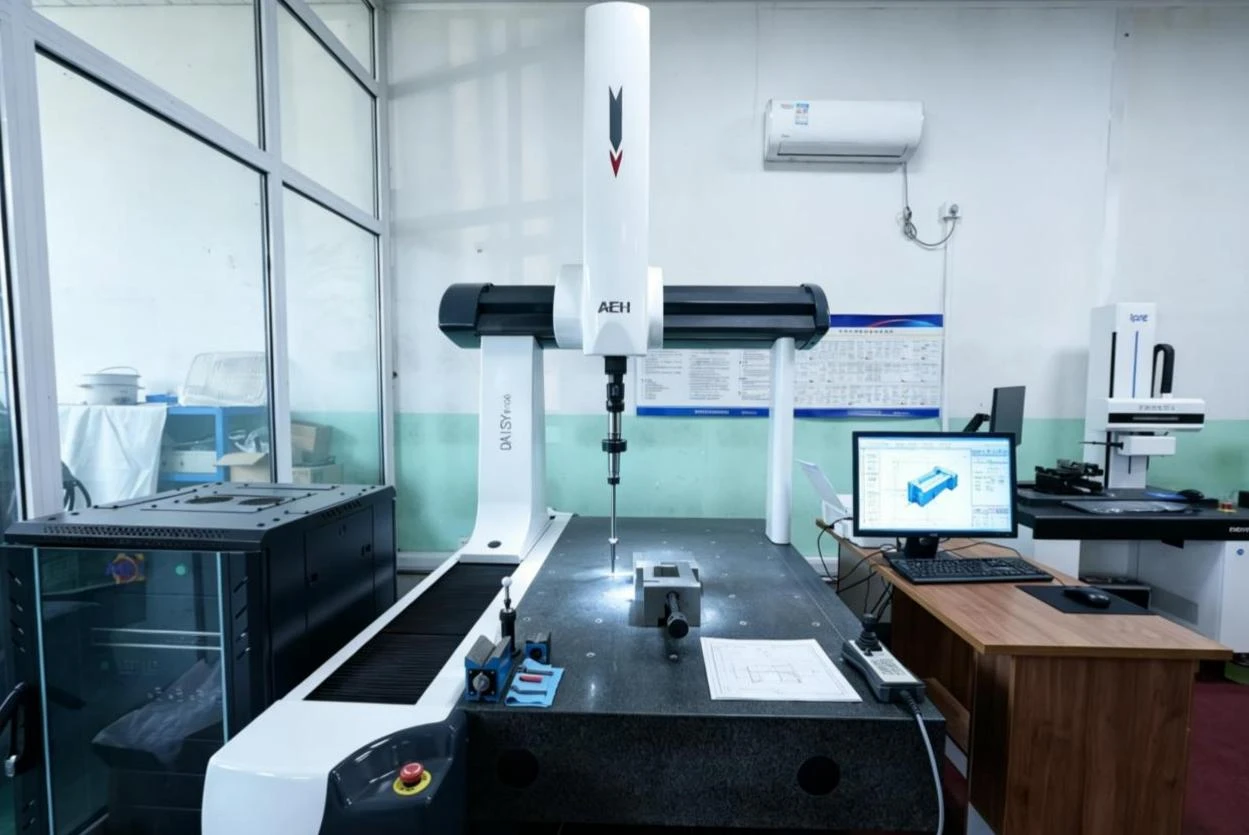
Flatleiki efsta plötu:Staðfest áXi'an Edward CMMeðaSexhyrndur liður armur. Þol: 0,1 mm á 300 mm.
Samhliða grunni:Staðfest á CMM.
Uppsetningargatmynstur:Athugað með go/no-go gage eða CMM.
Suðuskoðun:
Sjónræn skoðun (VT):100% af suðu.
Ultrasonic Testing (UT):Mikilvægar burðarsuður UT prófaðar samkvæmt forskrift viðskiptavina.
Lekapróf:Kælivökvatrog fyllt með vatni og skoðuð með tilliti til leka (ef við á).
Húðunargæði:
Þurr filmuþykkt:200-300μm heildarkerfi, staðfest meðÞýskur lagþykktarmælir.
Saltúði:Meira en eða jafnt og 1.000 klukkustundir á ASTM B117.
Skjalapakki:
Efnisvottorð
Upptaka korta sem draga úr streitu
CMM skoðunarskýrsla
Suðuskoðunarskýrslur
Samræmisvottorð


Verkfræðiskýringar og algengar spurningar
Q1: Vélin mín framkallar verulegan titring meðan á notkun stendur. Hvernig tekur þú á því?
Við mælum með fjölliða steypufyllingu inni í grunnbyggingunni. Viðbættur massi lækkar náttúrulega tíðnina og seigjueiginleikar steypunnar veita raka. Í erfiðustu tilfellum getum við hannað tveggja massa titringseinangrunarkerfi - vélin festist á fljótandi undirbotn sem er einangraður frá aðalbotninum með teygjufestingum. Gefðu upp notkunartíðni vélarinnar og titringsgögn meðan á beiðni um beiðni stendur.
Spurning 2: Grunnurinn verður settur upp á ójöfnu verksmiðjugólfi. Hvernig er jöfnun náð?
Við samþættum jöfnunarfætur eða tjakkbolta í grunnhönnunina. Fæturnir eru með kúlulaga sæti sem tekur við gólfhalla. Við útvegum shim pakka fyrir grófa stillingu og fínþráða tjakkbolta fyrir nákvæmni jöfnun. Eftir jöfnun er botninn fúginn (fylltur með fúgu sem ekki skreppur) til að veita fulla yfirborðssnertingu og hámarks stífni.
Spurning 3: Ég þarf að færa grunninn af og til til að endurstilla verksmiðjuna. Geturðu gert það farsíma?
Já. Við getum samþætt lyftaravasa í grunnbygginguna eða útvegað hjólasett sem er fest á bolta til að færa til einstaka sinnum. Fyrir tíðar hreyfingar mælum við með aðskildum hreyfanlegum grunni (sjá Universal Mobile Base) frekar en að byggja hreyfanleika inn í vélarbotninn, sem kemur í veg fyrir stífleika.
Q4: Hver er leiðtími fyrir sérsniðna vélstöð?
4-6 vikum eftir samþykki teikninga, allt eftir stærð og flækjustig. Álagslosun og vinnsla eftir suðu bæta tíma en eru nauðsynleg fyrir gæði. Við munum veita nákvæma áætlun með tilboðinu.

Fáðu sérsniðna tilboð
Gefðu upp fótspor vélarinnar þinnar, uppsetningargatamynstur og allar sérstakar kröfur (stjórnun kælivökva, titringsdeyfing). Verkfræðiteymi okkar mun leggja fram hönnunartillögu og fjárhagsáætlunartilboð innan 2 virkra daga.
Gæðakerfi sem styðja þessa vöru
| ISO 9001 vottorð |
Skoðunarbúnaður notaður fyrir þennan hluta:
Xi'an Edward CMM / Hexagon Articulated Arm - Flatness og samsíða
Gantry Mill (X2018A) - Eftirsuðu vinnsla
Ultrasonic Flaw Detector - Mikilvæg suðuskoðun
Húðunarþykktarmælir - DFT staðfesting
Zento Trilium Metal Tech Co., Ltd.|Tianjin, Kína|info@zntmetal.com
Tæknilýsing
|
Forskrift |
Upplýsingar |
|
Efni |
Q235B / Q355B Kolefnisstálplata og burðarbiti |
|
Efnisþykkt |
Toppplata: 25mm – 60mm |
|
Framkvæmdir |
Fullsoðið kassabygging með innri rönd |
|
Yfirborðsfrágangur |
Slípiefni + epoxýgrunnur með háum byggingu + pólýúretan yfirlakk |
|
Flatleiki |
Uppsetningarflötur efst: 0,1 mm á 300 mm (vinnið eftir suðu) |
|
Efnistaka |
Innbyggðir jöfnunarfætur eða tjakkboltar |
|
Kælivökva / flísstjórnun |
Hallandi yfirborð til að tæma, samþætt kælivökvatrog, flísasafnsskúffur |
|
Titringsdempun |
Valfrjálst: Pólýmer steypufylling, dempun í bundnu lagi |
|
Umbúðir |
Boltaður á sérsniðna stálflutningshjól, veðurvarinn |
|
Vottun |
ISO 9001 samhæft |
maq per Qat: iðnaðar vélastöðvar, Kína iðnaðar vélastöðvar framleiðendur, birgjar, verksmiðja


